
专注于输送设备厂家
诚信为本,服务至上,精进求精,亲和共生
- 服务热线
0318-8434567

DTII型带式输送机在冶金工业中的安装调试需遵循以下步骤和要求:
安装准备:
按照参数及图纸要求进行安装前的检查,包括地脚螺栓等部件位置的确认
输送机底座需进行找平、找正,确保基座和地脚螺栓紧固,无松动现象
主要部件安装:
支架应与输送机纵向中心线重合
减速机、电机安装应以驱动轮为基准进行适当调整,满足各部位尺寸要求
所有托辊必须排成行、互相平行,并保持横向水平
所有滚筒排成行,互相平行
支承结构架必须呈直线,且保持横向水平
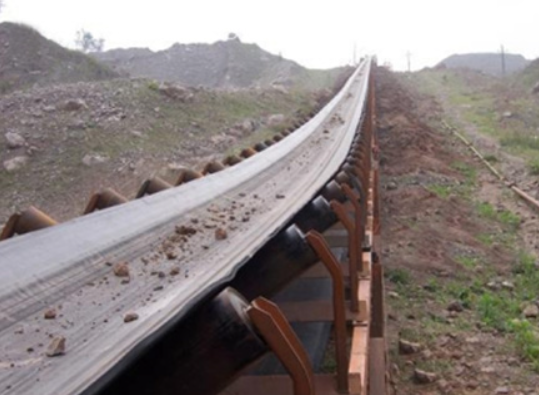
特殊装置安装:
螺旋张紧行程为机长的1%~1.5%
拉绳开关安装于输送机一侧,两开关间用覆塑钢丝绳连接,松紧适度
跑偏开关安装于输送机头尾部两侧,成对安装,立辊与输送带带边垂直,带边位于立辊高度的1/3处,立辊与输送带边缘距离为50~70mm
各清扫器、导料槽的橡胶刮板应与输送带完全接触
试运转:
空载试运转时间不少于2小时
检查点动控制有效性、运行方向正确性、轴承温升不大于40℃且最高温度不超过80℃
检查托辊转动灵活性、清扫器刮板与输送带贴合情况
输送带松紧适宜,无跑偏现象
整机运行平稳,无明显冲击声或过大噪音
调试要求:
安装后需对输送机中心线和水平进行最后找正
确保输送带始终在托辊和滚筒的中心线上运行
空载试运转合格后方可进行满载试运转
DTII型带式输送机在冶金工业中适用于输送松散密度为500-40℃,对于有耐热、耐寒、防水、防腐、防爆等特殊要求的场合,应采取相应防护措施。
